一、轮胎厂废气处理案例
1. 客户公司背景
企业名称:某大型轮胎制造企业(年产轮胎500万条,员工2000人)
职业难题:
有机废气破坏重要:塑料混炼、塑炼等多种工序缓解压力苯丁二烯、丁二烯等VOCs(含量200-500mg/m³),塑炼氢(H₂S)及灰尘(塑料粒状、炭黑)直排,喷涂车间异臭毛病表现;
环境保护合规经营负压:重复因VOCs和颗粒剂物偏高退回来环境保护罚单,面临着停货整改通知风险存在;
机械设备破裂:现有消除静电除灰器速率低,煤尘直接排放不考核标准,年维修部费用的超¥百万;
应急问题:塑料粉尘爆炸遇靜電易加剧上火,塑炼氢氯气泄露风险控制高。
二、废气处理工艺设计
核心工艺路线
“多级协同-精准控制”工艺:
根源上掌握:
全喷涂车间空气压力集气:在混炼机、塑炼机等产污点按照防火型部分排烟罩,风速按10-15m³/min/台设汁,合并拥有产污方式。
紧闭运送设计:按照旋转运送+压差管道网,避免烟尘多次灰尘。
预工作阶段中,:
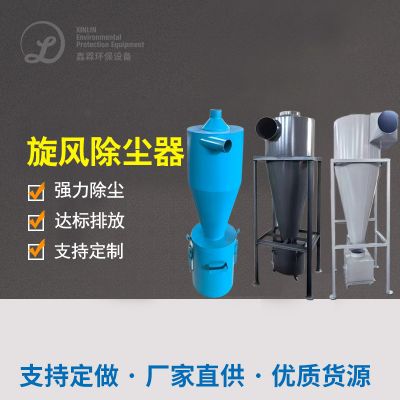
风暴吸尘器:出掉比表面积>50μm的粗颗粒肥料灰尘,区分有效率≥85%;
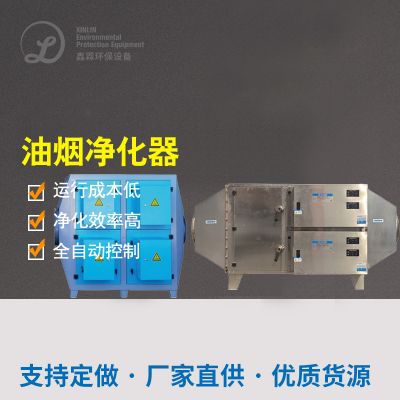
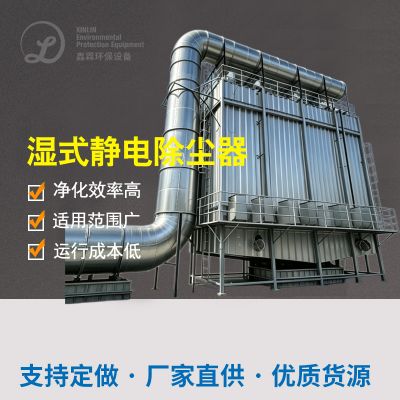
人体静电湿式除尘器器:进一点捕集器PM10-PM2.5尘土,质量≥95%。
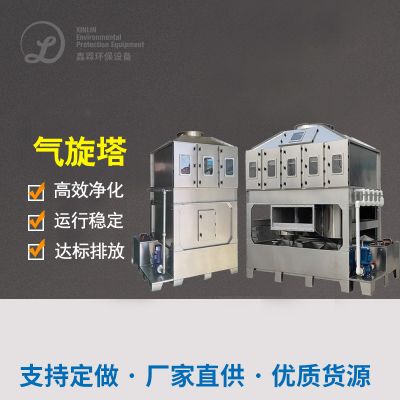
漩风收尘器+静电感应收尘器:
VOCs及有损混合气体环境治理:
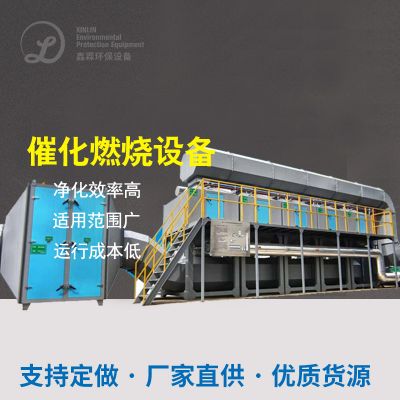
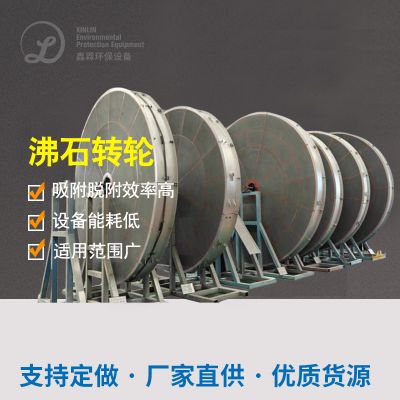
湿度操控:280-320℃恒温性比较好运转,彻底清除分解成使用量VOCs及H₂S,转换率≥99%。
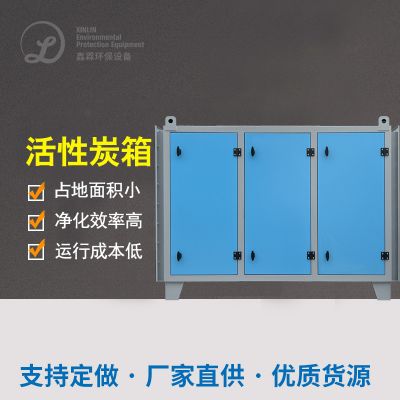
吸咐能力素质:VOCs动态性吸咐发热量≥1.2kg/m³,苯氯乙烯彻底清除率≥95%;
脱附净化:热氦气反复净化(180-220℃),脱附利用率≥90%。
活性酶类炭棉纤维离心分离塔(2组电容串联):
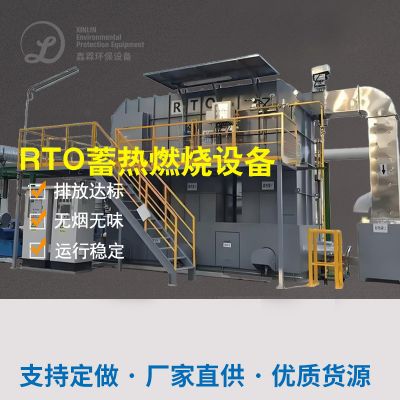
离子液体一氧化碳燃烧控制系统(RTO):
程度净化系统与很安全卫生防护:
外理功率:相匹配主功率,焊接烟尘捕集器率≥99.9%;
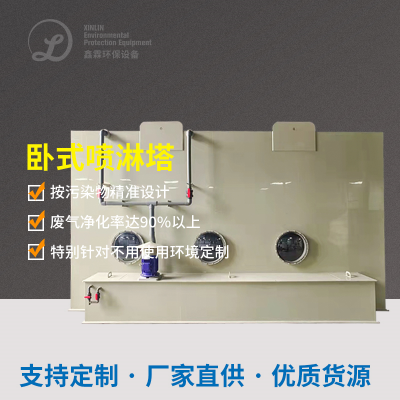
防除静电自动喷淋系统:废水不断循环+pH的调节,遏制尘土导电可能性。
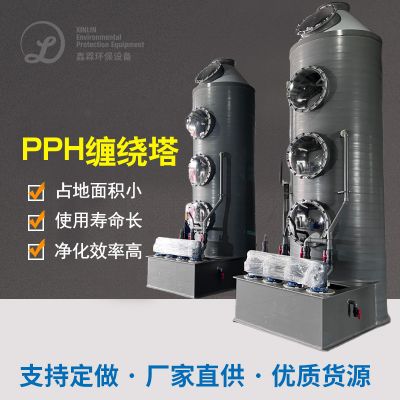
湿式感应电滤尘器(WESP):
三、设施挑选与显卡配置
四、废气处理难点与解决方案
难点1:橡胶粉尘易燃易爆
全系统软件设置隔爆电气专用设备专用设备、隔爆阀及氧含碳量评估仪(co2溶度<10%);
进行esd防静电放电PTFE履膜袋式过滤器,削减有害气体热胀冷缩起电风险控制。
范措施:
难题2:VOCs浓硫酸浓度变化大
安裝线下VOCs监控仪,实时时间缓解降解/脱附时期;
设备有机废气治理减慢罐,稳定可靠入驻RTO的热空气和盐浓度。
相应措施:
薄弱点3:混炼氢被腐蚀环保设备
RTO发生催化反应器内壁上喷涂工艺防锈纳米涂层(鳞甲硅橡胶);
线上喷淋清洗碱液与偏酸的气体(pH持续8-9)。
的对策:
五、净化处理治疗效果印证
六、客户反馈
环保合规:连续3年通过国家环保验收,VOCs排放低于国家标准限值50%;
成本经济发展:
年节省了催化活性炭纤维购置费¥200万;
设施设备能效比消减30%,年不浪费的行为水电费¥六十万;
社会上作用:生产加工PM2.5含量增涨90%,营业员口支气管疾病症状匿名举报率增涨80%,评为“环保制作业示范岗企业的”。
总结
该方案通过“负压集气-多级除尘-VOCs催化燃烧”三级协同工艺,解决了轮胎行业废气成分复杂、粉尘易燃、VOCs浓度高等核心问题,兼具高效性、安全性和经济性,可为橡胶制品、轮胎制造等领域提供参考!

 扫一扫添加微信