电焊焊接烟气粉尘有机废气概貌
焊结的过程 中会产生的飘尘烟粉尘是实业烟粉尘源头治理的特别产品之一。焊结飘尘一般由金屬质腐蚀物、氟化物、二硫化碳、氮腐蚀物和一腐蚀碳等化学物质,其化学物质复杂性且威胁性大。焊结飘尘的粒级常见在0.01~1μm左右,一种可吸多粉末物(PM2.5及PM10),长期性的吸多会影响焊接职业分析bing(如尘肺bing、金屬质烟热等),另外也会区域污染产线及附近区域。
手工焊接有机废气治理的注意源于以及:
电焊条电弧焊接焊
:出现大批塑料氧化的物和氟化物。
甲烷气体呵护焊(MIG/MAG)
:周期性臭氧杀菌和氮被化合物出现。
埋弧
:粉尘量比较少,但仍有不利有毒气体保持。
激光行业焊/等阴离子焊
:废气粒状更十分细小,更难捕捉工具。
焊烟气印刷废气补救突破点与关键环节
具体问题
粒子物狗细小,易悬停
:手工焊接焊接烟尘粒度分布小,过去过滤装置策略不易于快速拾取。
因素繁复,毒副作用强
:含巨资属、氟化物等,需真性欲望解决。
烟气粉尘环境温度高
:有些对焊工艺技术(如等铝离子焊)烟气温差较高,决定设施设备使用时间。
喷涂车间气浪骚扰
:对接焊钳台分散式,烟气粉尘易外扩散,采集而来吃力。
处里原则
来源持续
:用于轮廓换气扇罩、吸气臂等,确保安全生产烟气粉尘在扩散转移前落网获。
高效率净化
:选用袋式清灰、人体静电清灰或滤筒清灰能力,保持活性炭过滤吸收率。
层级净化系统
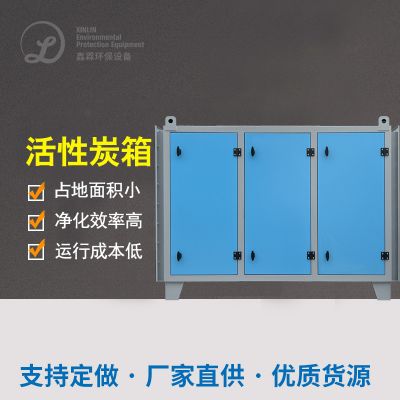
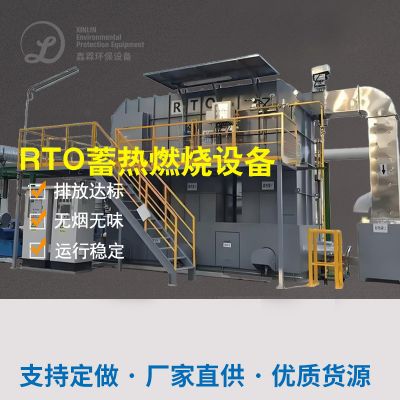
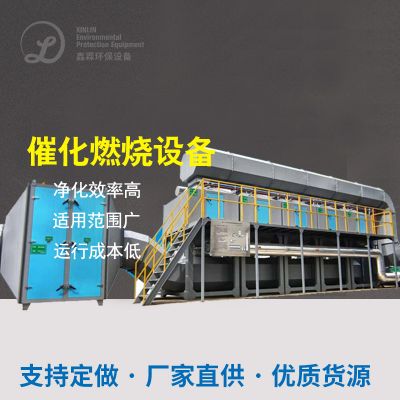
:对应臭氧的危害、氮腐蚀物等气态水废弃物,需融入化学活化炭活性炭吸附或催化反应进行燃烧。
节能减排规划
:优化调整排风量调节,较低正常运行水耗。
金典装修案例定性分析
典例1:某超大型工程建筑机械性生产生产厂电焊焊接烟气管控
的项目后台
:该厂以大型机械制造电孤焊接应以,用于CO₂废气守护焊和手工艺品电孤焊,飘尘量大且含锰、铬等天价属。
防治情况报告
:
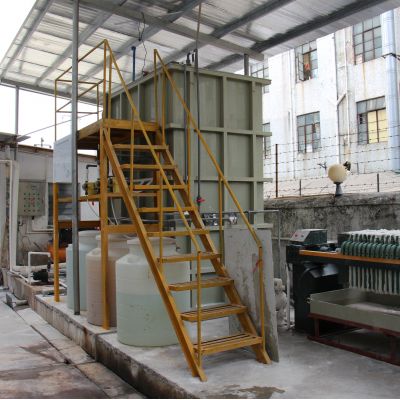
汇集系統
:在每家熔接办公工位上边装置可变节吸气臂,保证烟粉尘提高效率捕获。
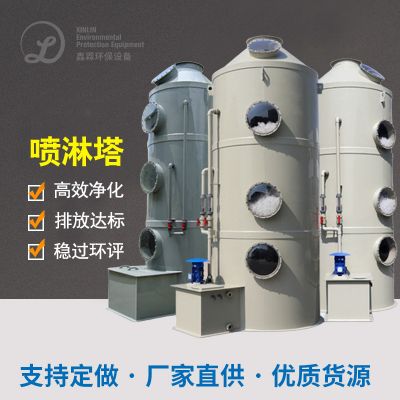
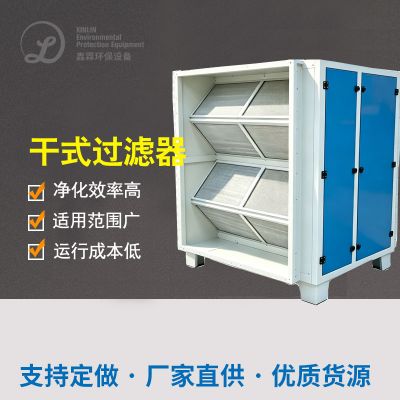
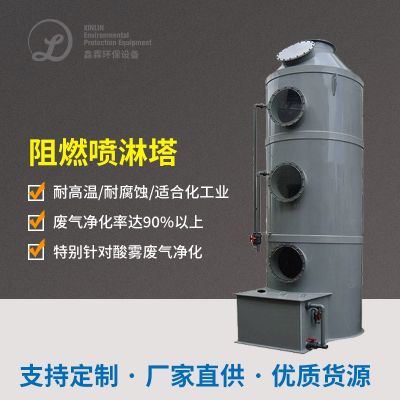
洁净机器设备
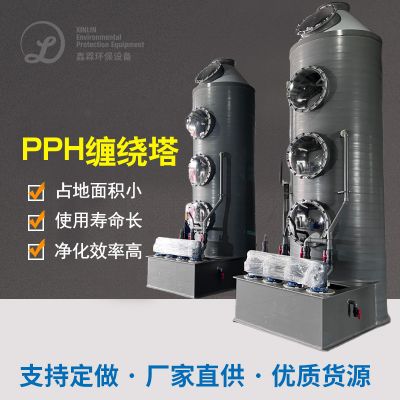
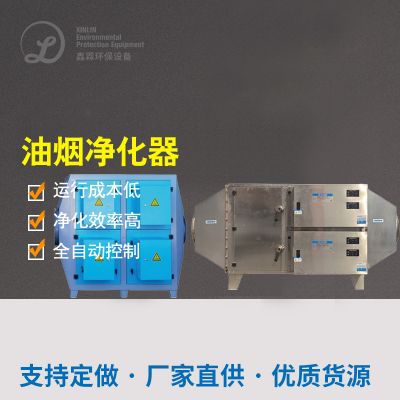
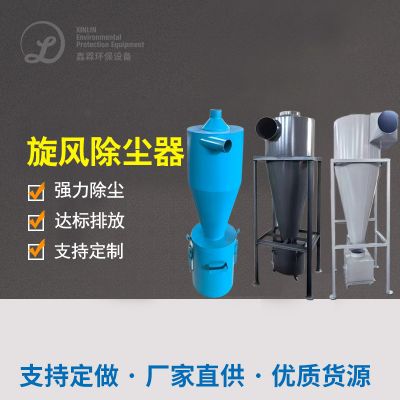
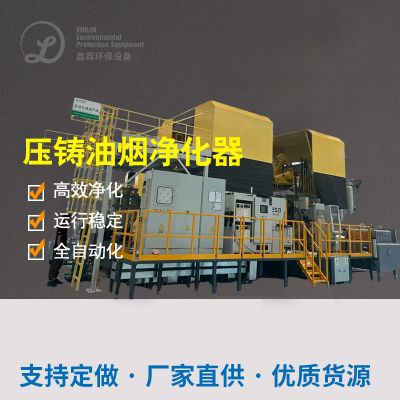
:选取“风暴净化+滤筒净化”组合名字,油烟净化器生产率达99.9%。
产生标淮
:正确处理后小粒物密度<5mg/m³,完全符合《典雅污染破坏物总体排卸细则》(GB16297-1996)。
启动的效果
:
生产车间气体水平更为明显缓解,焊接岗位bing引发率减小80%。
环保设备程序运行稳定性,滤筒生存期达12月上文,维持投资费用少。

 扫一扫添加微信